电子锯 + 开料机 · 双线一体
开料这件事,
一次算清。
一块板从哪里下第一刀、在哪里留下最后一丝余料—— 过去要拆开问三个人:排样软件算利用率,CAM 软件生成刀路,老师傅告诉你"这单不能这么切"。 CNS 把这三步合成一件事。
- 15页工作台,一条线走完
- 2条产线同屏调度
- 1个软件,从订单到刀路
一单到底,中间不切换软件
01导入订单CSV 列映射 + 脚本换算
02自动分排材料+厚度成组,同切法合并
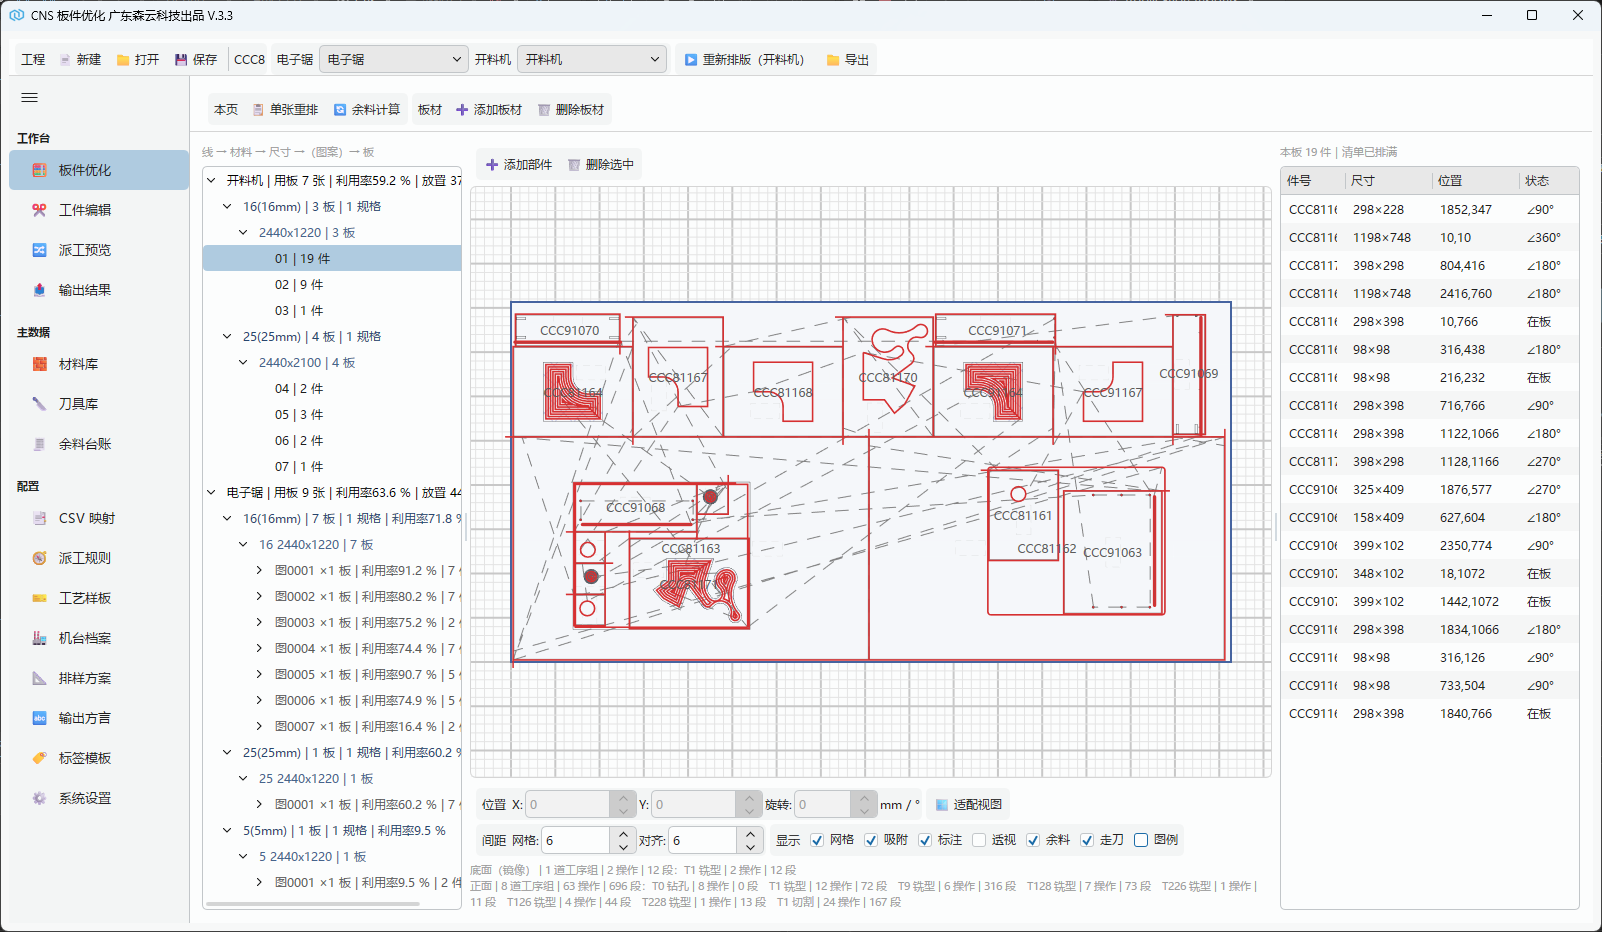
03套样板工艺样板自动匹配出刀路
04派工规则判定,两线分流
05输出NC / SVG / PNG / MPR / 标签
不导表格、不等厂商、不靠记忆。一块板进来,一段刀路出去——中间这一段,CNS 全包了。
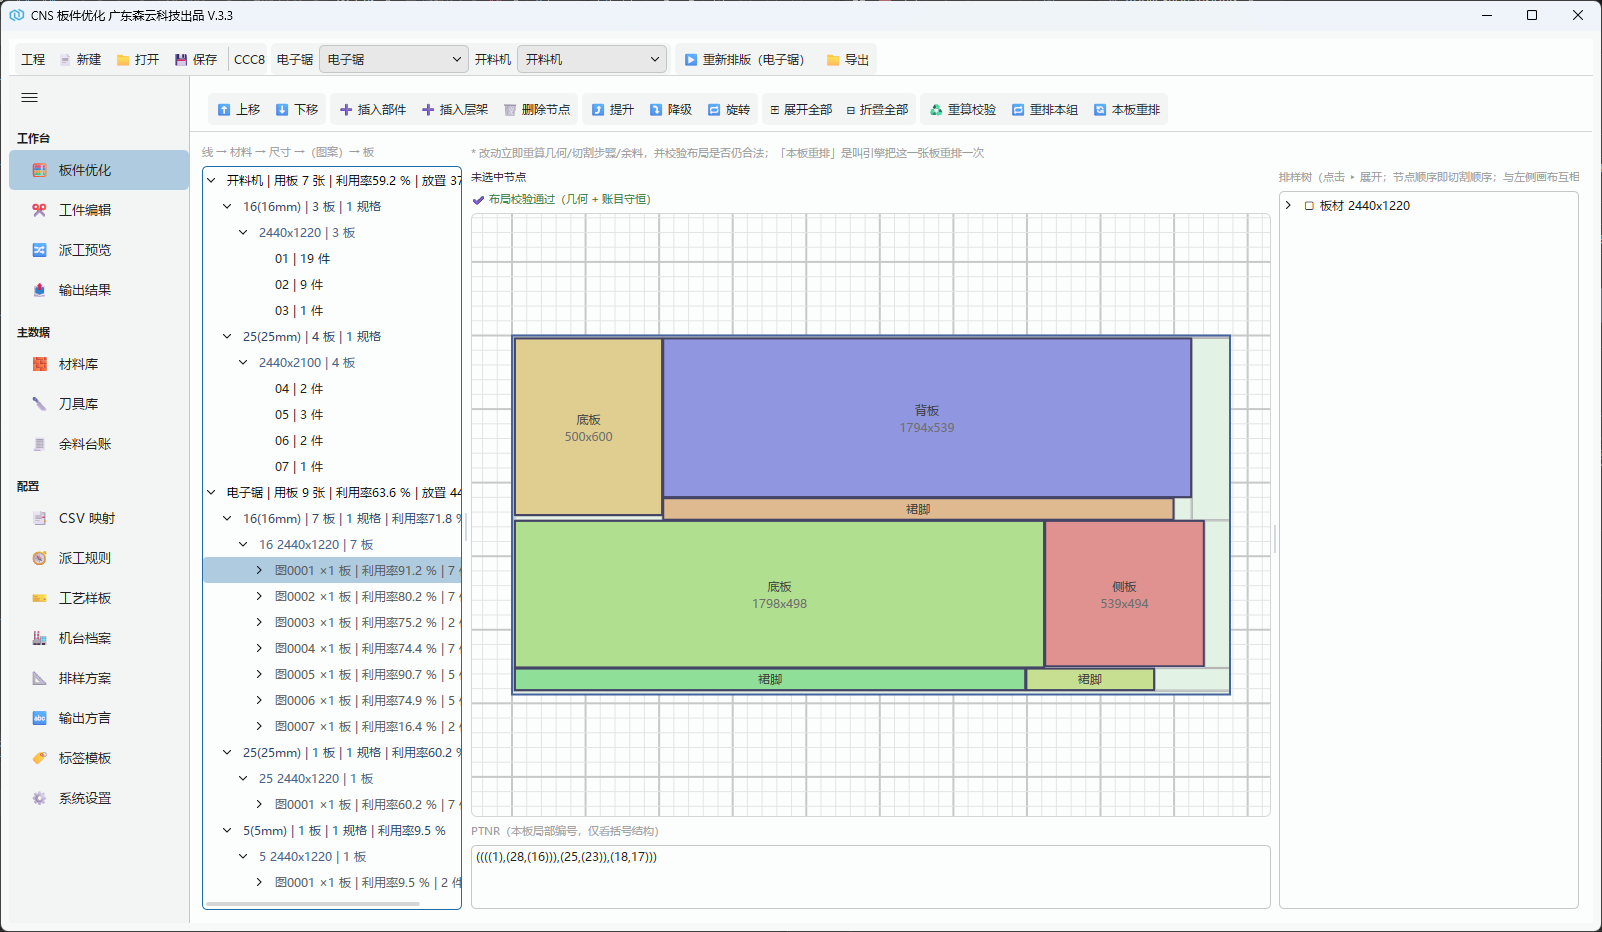
自动分排
一次算清所有组,
而不是一次算一屏
- 按"材料 + 厚度"自动成组,多组同时进引擎。一个订单几百个件,不是一屏一屏手动喂。
- 同切法自动合并成图案,机台按最大堆叠数决定叠切分堆——锯切次数天生就是省过的。
- 三档重排:整单重新排版 / 单张重排 / 本组·本板重排。不满意局部推倒,不用全单重来。
- 排样树可手工干预:上移、插入部件、插入层架、提升降级、旋转,并当场校验布局合法性。机器给最优,人保留最后一句话。
- 策略全部摊开可调:摆放方向、混高行容差、余料再利用、多规格与开板、行内竖列嵌套、板级 LNS、救料循环、择优主键。
我们不宣传"一键 99% 利用率"。我们给的是能落到这台机器上的那一版, 和一套让您把利用率往上限逼的工具箱。
工艺样板库
一次建好工艺,
反复复用到每一单
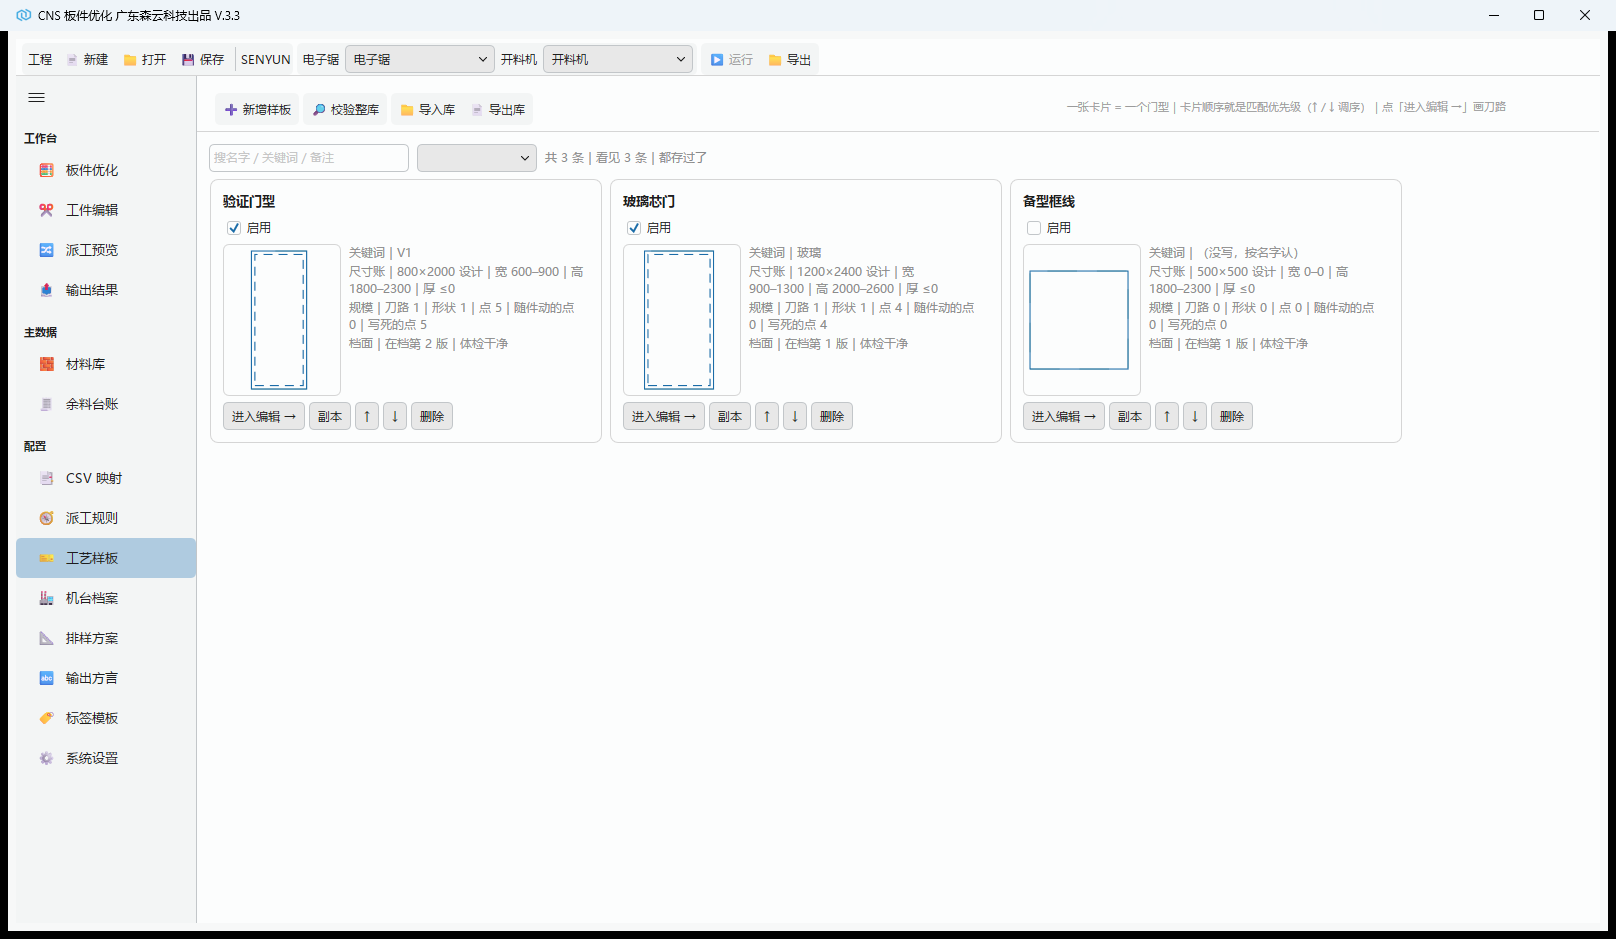
- 样板画廊五档过滤:全部 / 待保存 / 体检有毛病 / 已停用 / 带公式——库健不健康,一眼看见。
- 整库导入 / 导出。新工厂、新机台、新同事,不用重画一遍工艺。
- 底版直接导入 MPR / DXF,再一键底版转刀路、标定、单条体检、校验整库。
- 尺寸账内嵌公式(
width-50、n("槽深")):样板不是画死的一张图,是跟着工件尺寸自己算的活模板。 - 刀路覆盖轮廓铣 / 异形袋清腔,正面 / 反面两面分账;低码说不清的活,还有脚本层兜住。
这是 CNS 与"排样软件"最本质的分别:排样软件管怎么摆, CNS 管每块板上那些槽、孔、异形腔到底怎么加工。
样板怎么落到板上
匹配是自动的,
理由是写出来的
- CSV 里写上样板名或关键词,匹配上的件按自己的实际尺寸生成刀路。
- 没匹配的件照常生产,只是"造型不套"——不拦单、不报错、不静默改你的活。
- 每条样板都告诉你"这一件套上了什么":加了几条刀路、足迹带按刀补半径怎么算、哪里重叠、为什么算不出位移。
- 画布上「走刀」叠加层与导出 .nc 同源——屏幕上看到的,就是机器要走的。
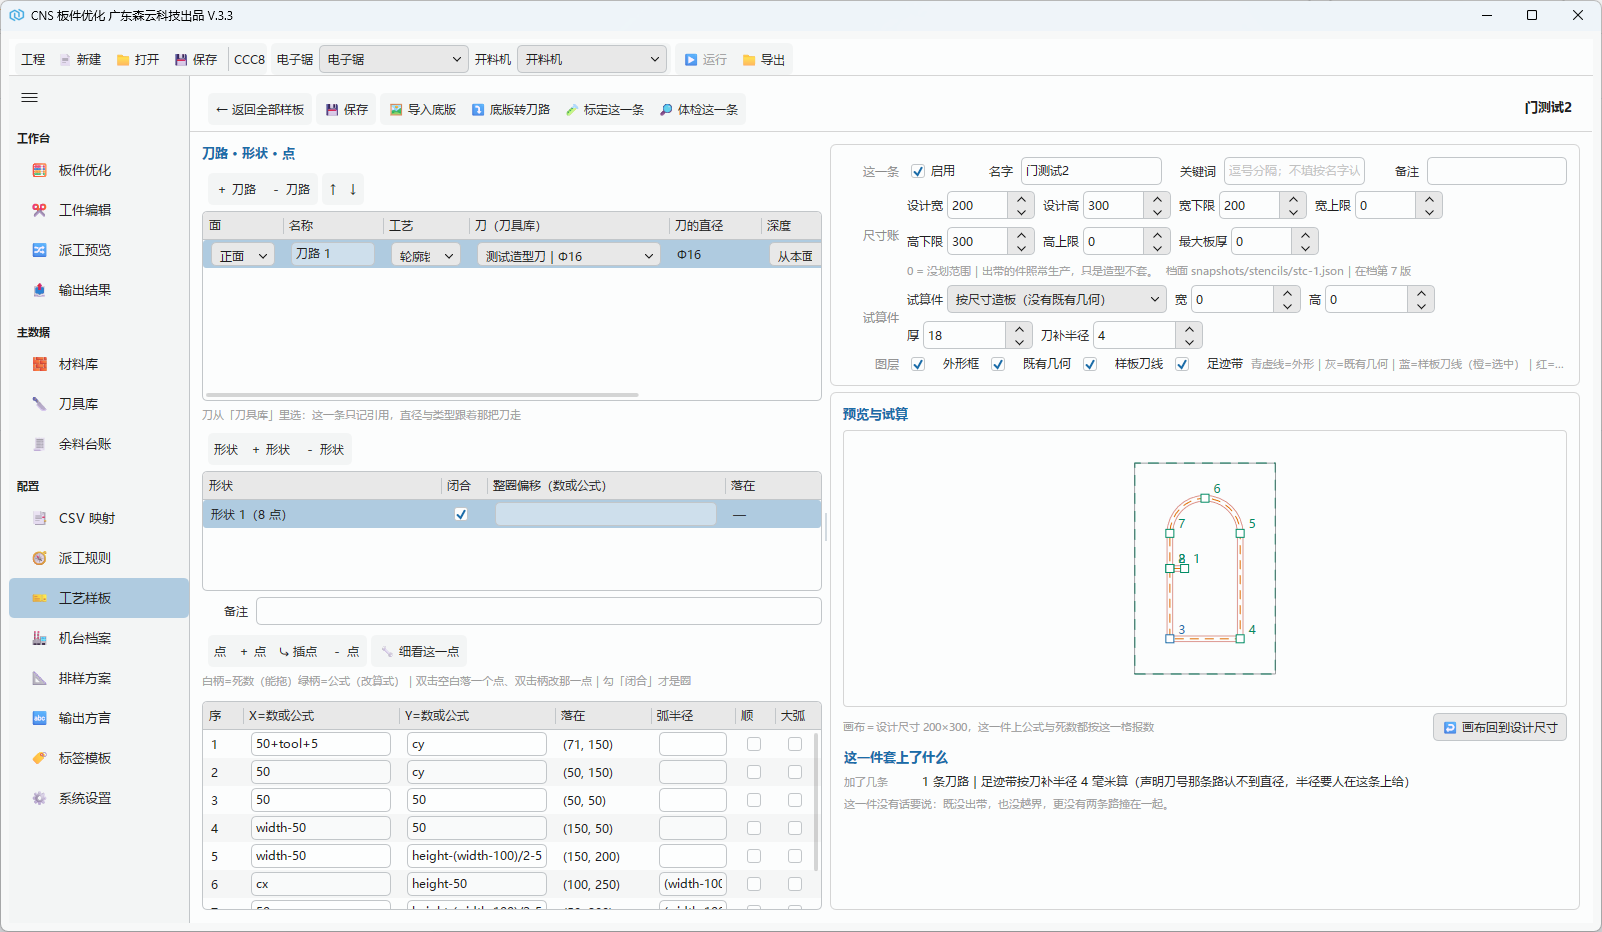
width-50、height-(width-100)/2-5,右下角实时说"这一件套上了什么"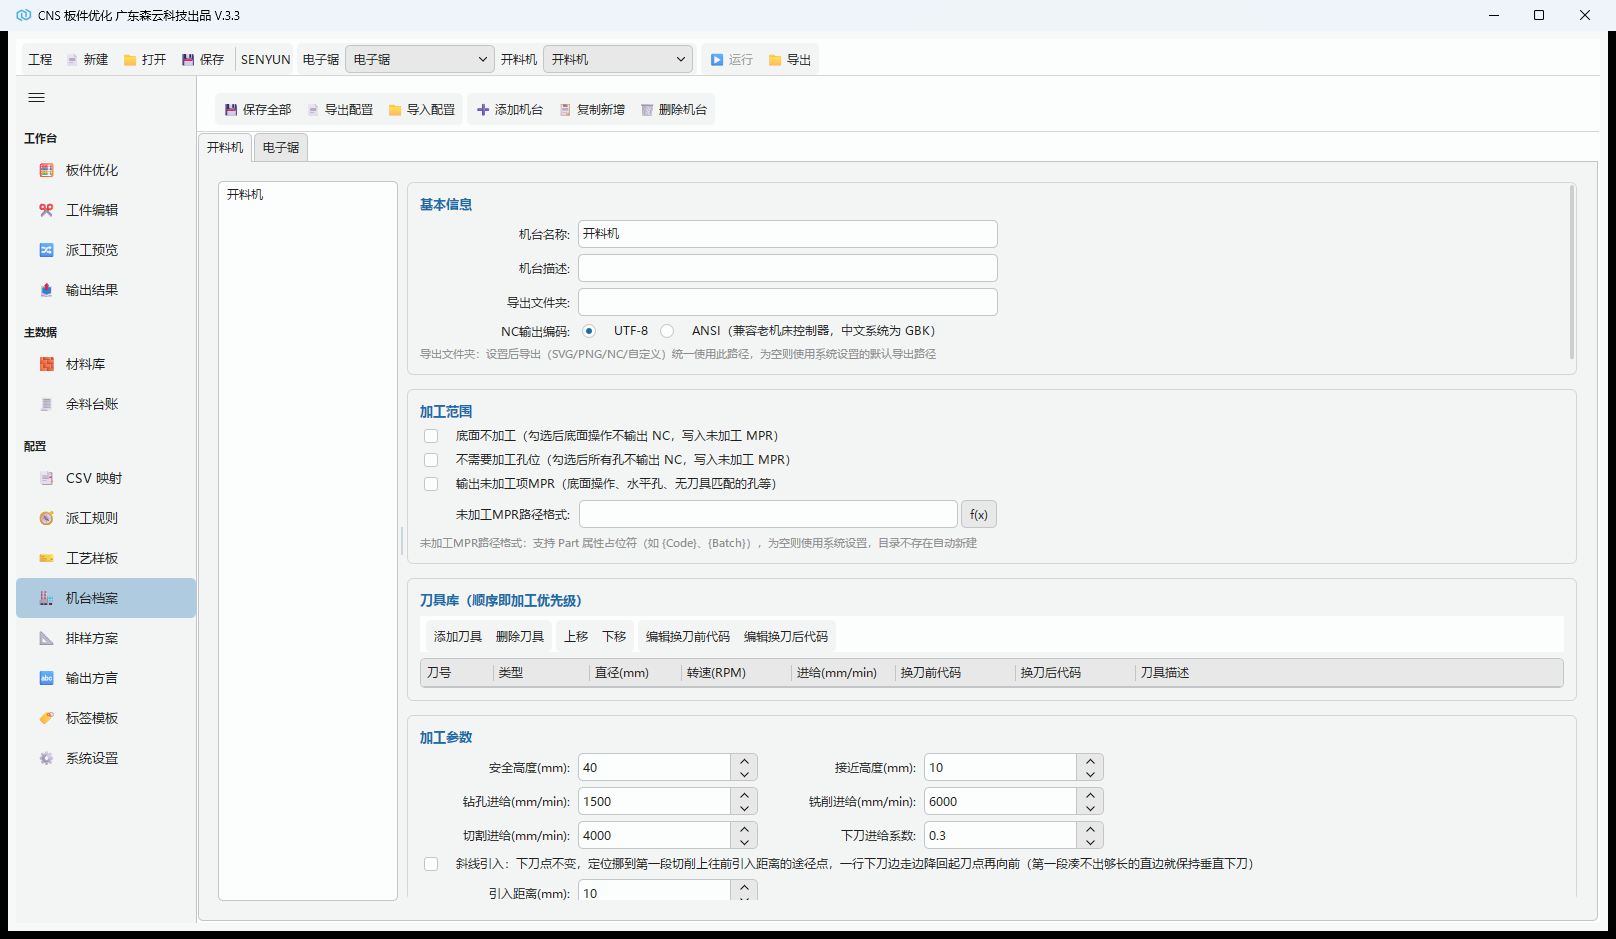
刀具与机台
主数据只维护一次,
多台设备各取所需
- 刀具库独立主数据:钻头 / 立铣刀 / 切割刀,角色、直径、V 刀尖角、转速进给;每把刀显示被引用数,删之前先体检。
- 刀具与槽位解耦:机台槽位引用刀具库——换机台、加机台不重录参数。
- 机台档案:多机台增删复制、配置导入导出、刀库槽位、换刀前/后代码、刀号映射表、切割与钻孔路径优化、程序头尾代码。
- 顶栏电子锯 + 开料机双机台并列,一条指令跑两条线。
- 老控制器认 GBK?NC 输出编码 UTF-8 / ANSI 在机台上直接选。
余料
余料是资产,
不是被忘掉的废料
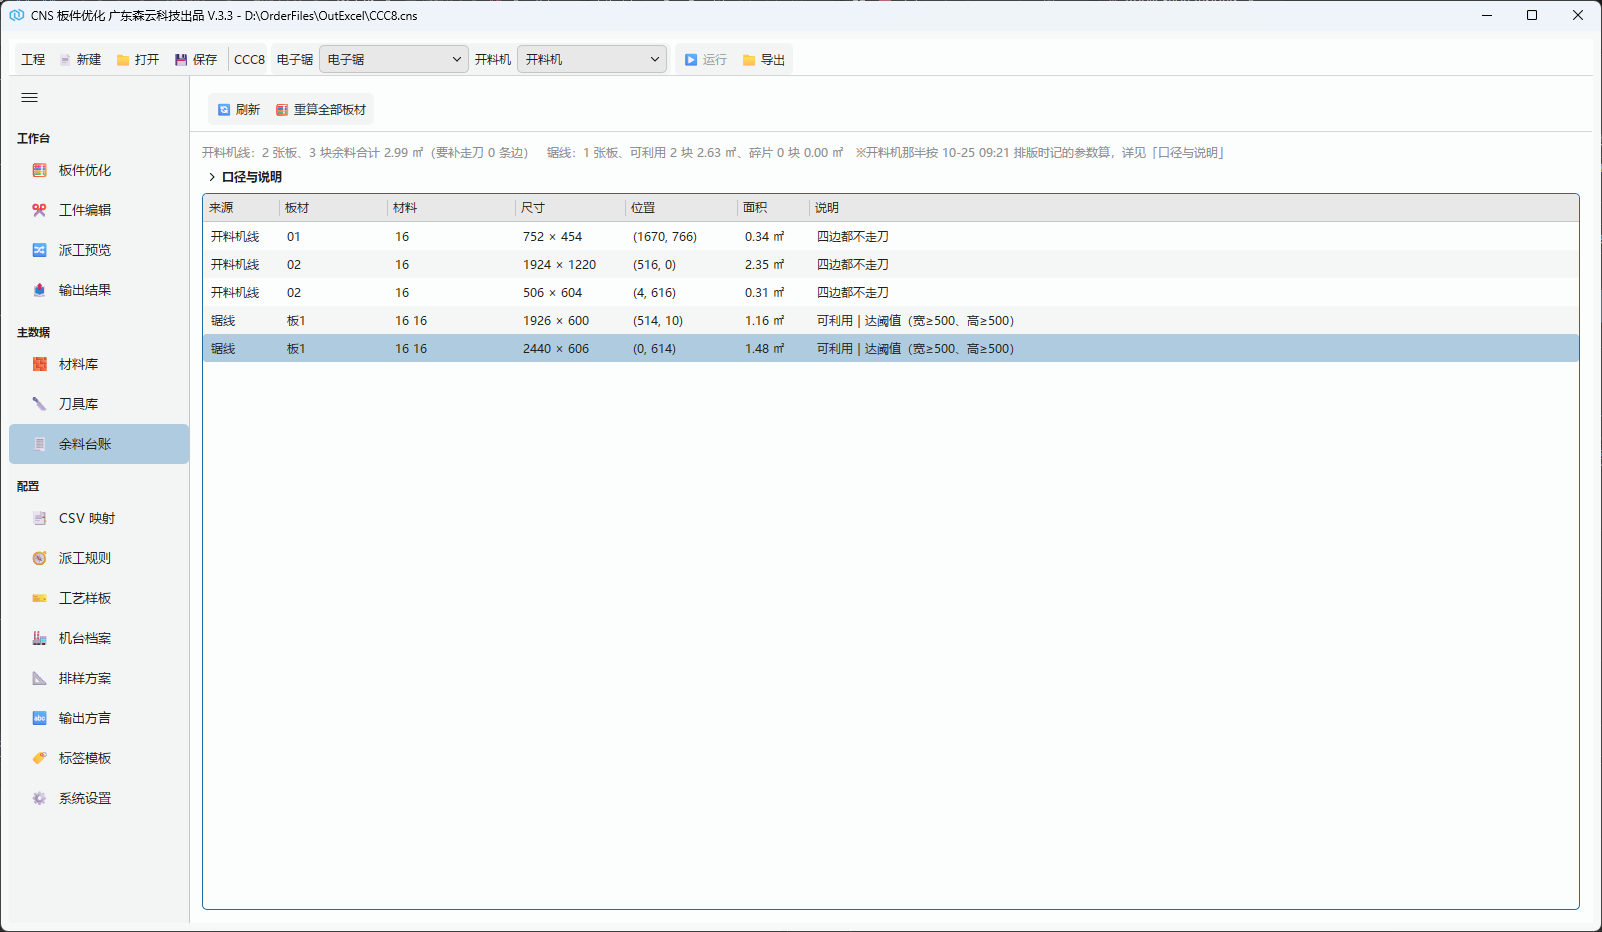
- 余料台账双线同表:来源、板材、尺寸、位置、面积、说明——锯的余料和开料的余料在一张账上。
- 入账阈值(多小不配进账)、切割模式(沿边切一刀 / 完整轮廓切)、优先策略三件配套:既算得清,也切得出。
- 画布直接显示余料足迹,一键重算。
板材成本占定制家居造价的大头。上一单的边角料,应该成为下一单的起点。
assets/img/05-remnant.png
派工
规则自己写,
结果看得见
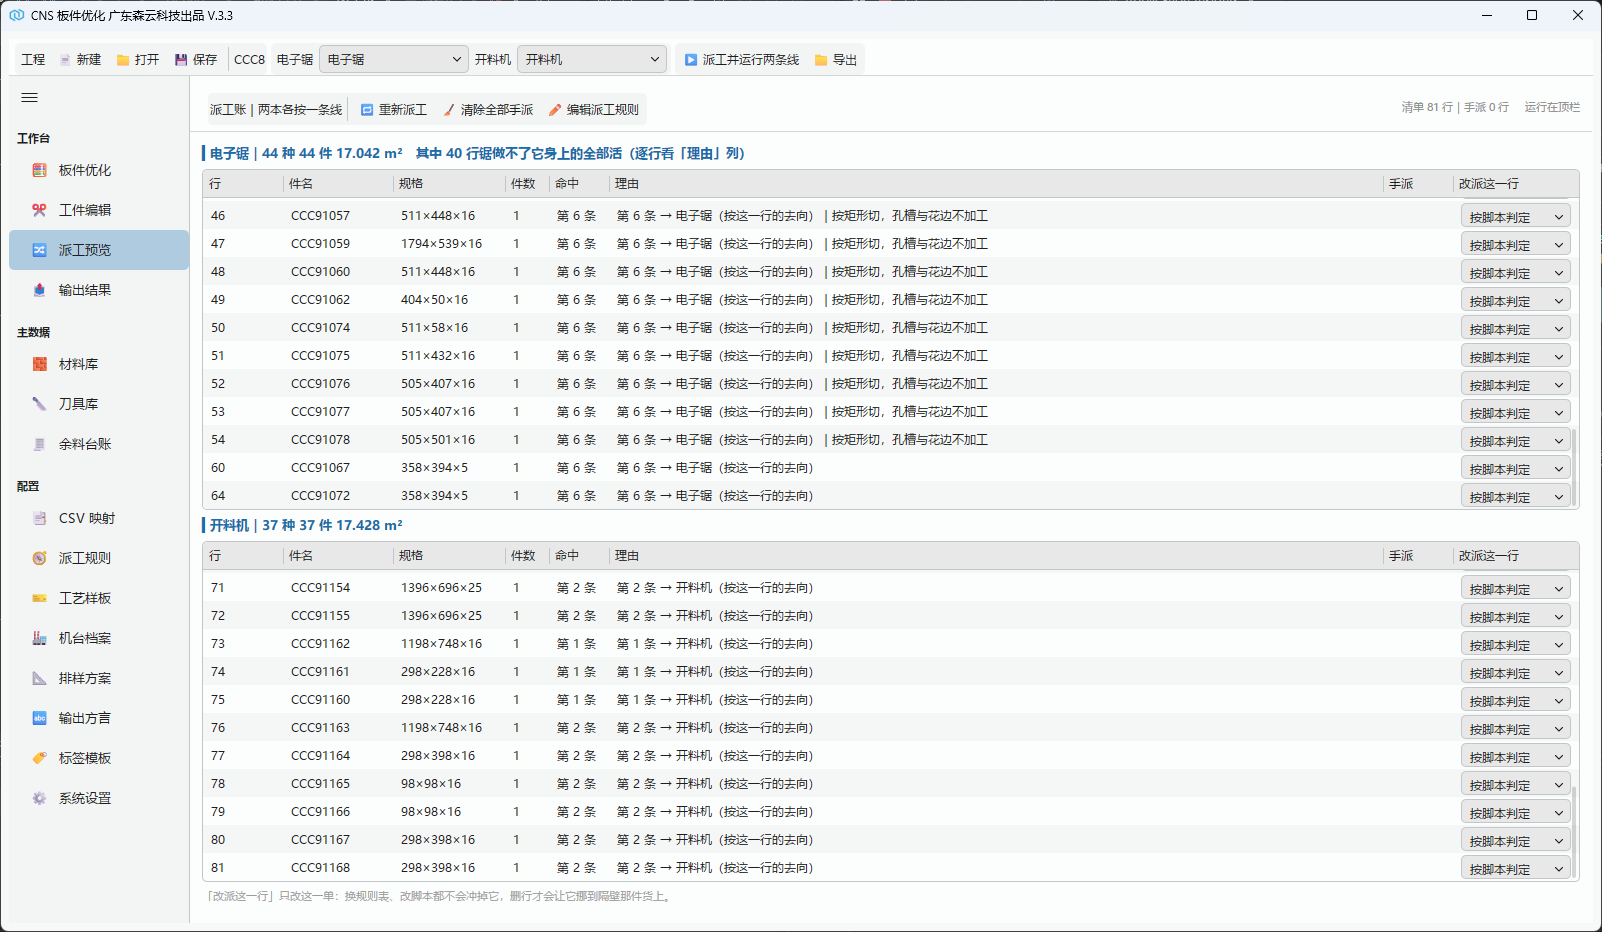
- 派工规则表:逐行 JavaScript 条件 → 去向,按 CSV 行序命中即停,可调序、可批量改脚本、可设默认去向。
- 派工预览三本账:电子锯 / 开料机 / 压住,每行显示命中第几条规则、给出理由。
- 逐行手派改派,也能一键清除全部手派回到规则。
不是一句"智能分配"糊弄人,而是把判定过程全部摊开,让计划员敢签字。
输出
设备认什么,
就给什么
- 一次导出 SVG / PNG / NC / 未加工 MPR / 自定义输出;锯线另有
.saw、锯排样图与标签。 - 输出方言四格 = 线路 × 级别 的模板脚本,不同控制器、不同机型各留一套;标签模板跨线共用一份。
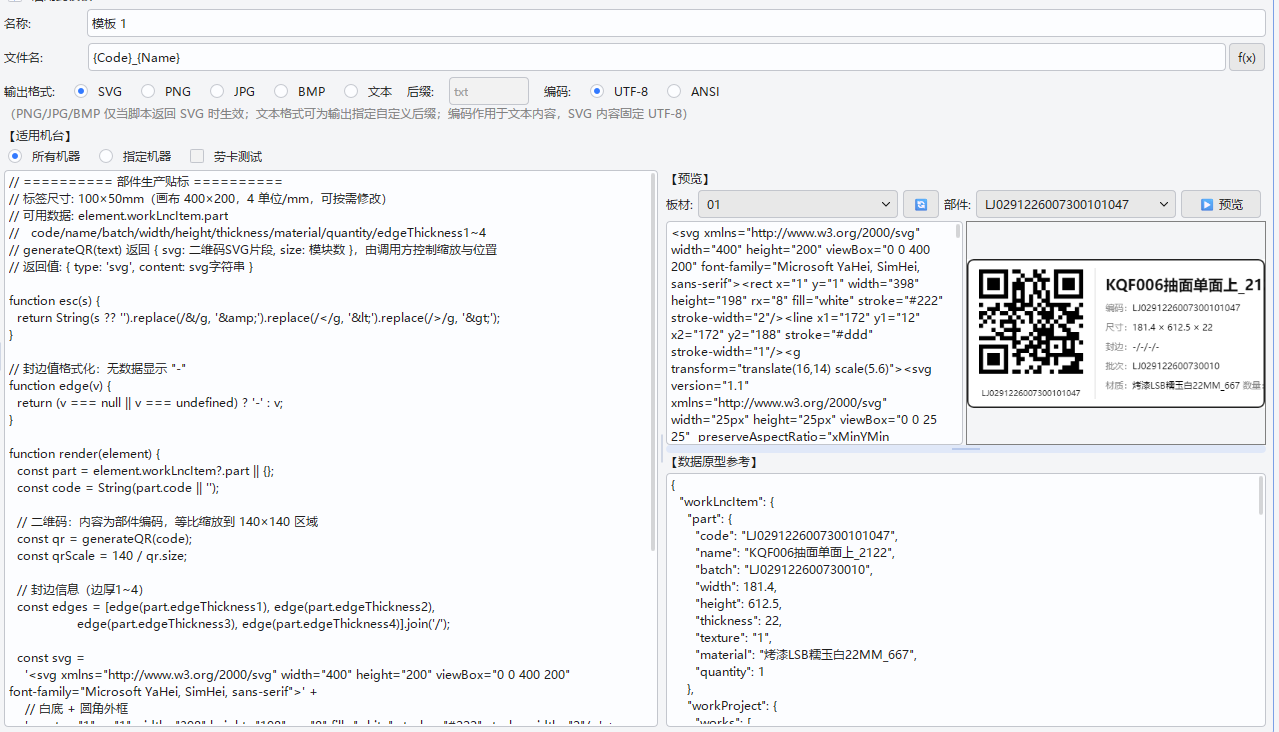
- 标签也是写出来的:文件名规则、输出格式(SVG/PNG/JPG/BMP/文本)、编码 UTF-8/ANSI、适用机台逐格可配,脚本里一句
generateQR(code)就出二维码,右侧选块板立刻看真图。 - 输出结果页:产物清单齐列,失败逐条点名——不静默吞错。
车间最怕"导出来了但机器不认"。CNS 把格式这件事变成配置,而不是每次找厂商。
数据进来
再乱的表格,
也接得住
- CSV 列映射,多套规则并存:客户 A 发 27 列、客户 B 发 9 列,各自一套映射,一键切换、设为默认。
- 逐列脚本换算:
col("长") * col("数量")这类同行取值直接写在列上——单位、加减余量、拆合并列,在导入这一步解决。 - 材料库 Excel 批量导入 / 导出;工件也能从 SAW 工程直接导入。
- 工程新建 / 打开 / 保存,一单一档,随时回到当时的方案。
- 配置分组密码守卫:参数被谁改过,不再是悬案。
别人家软件要求客户改表格,CNS 让您的表格保持原样。
跑在车间,不是跑在演示里
数据不出这台机器订单、工艺、余料账全在本地,不联网、不上传、不等云端。
单机一体排样、样板、刀路、派工、输出在同一窗口,不拼三套软件。
可回退单张重排、本板重排、清除手派——不满意就局部推倒,不用重做一单。
配置可搬机台、映射、样板库、输出方言都能导出——换设备是迁移,不是重来。
界面一览
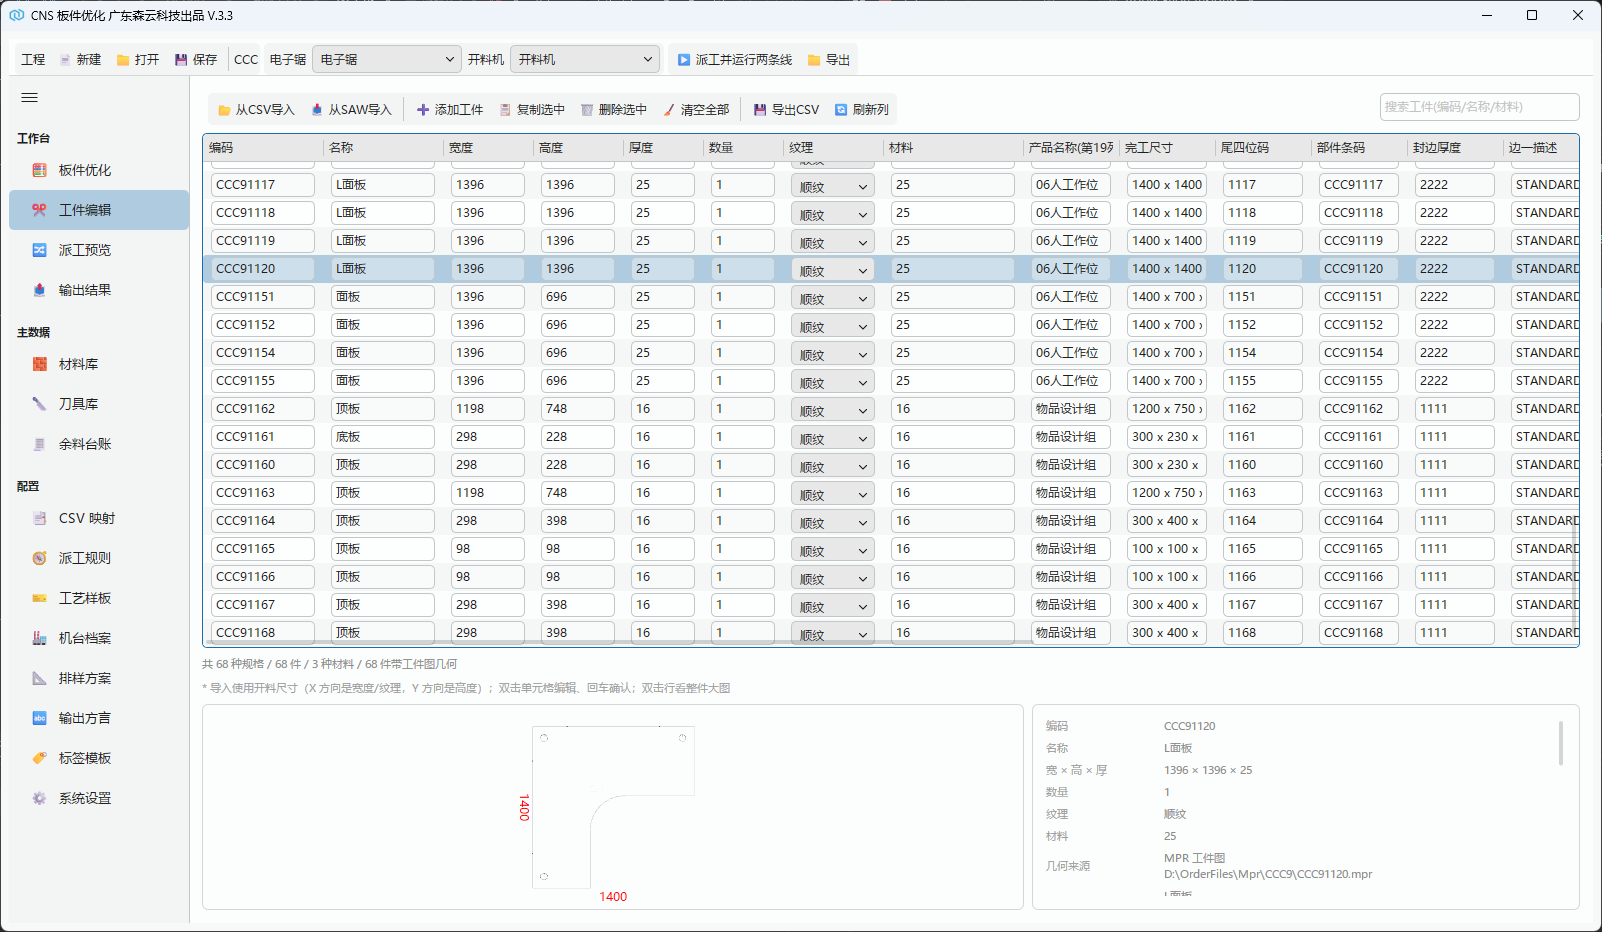
15 页工作台:工作台 4 页 / 主数据 3 页 / 配置 8 页。以下均为实际界面。
您车间里最贵的东西,不是那台电子锯,
是锯下来又被当废料拉走的那部分板材。
把这一单交给 CNS
导入订单、自动分排、套样板、派工、出 NC——中间不切换软件,不导表格,不等售后排期。